Gdy drukarka 3D zaczyna nierówno podawać tworzywo, problem często nie leży w elektronice, lecz w samym filamencie. To właśnie on decyduje o wyglądzie, wytrzymałości i łatwości wykonania modelu, dlatego wyjaśniam, czym jest, jak działa, jakie ma rodzaje oraz jak dobrać go do konkretnego zastosowania.
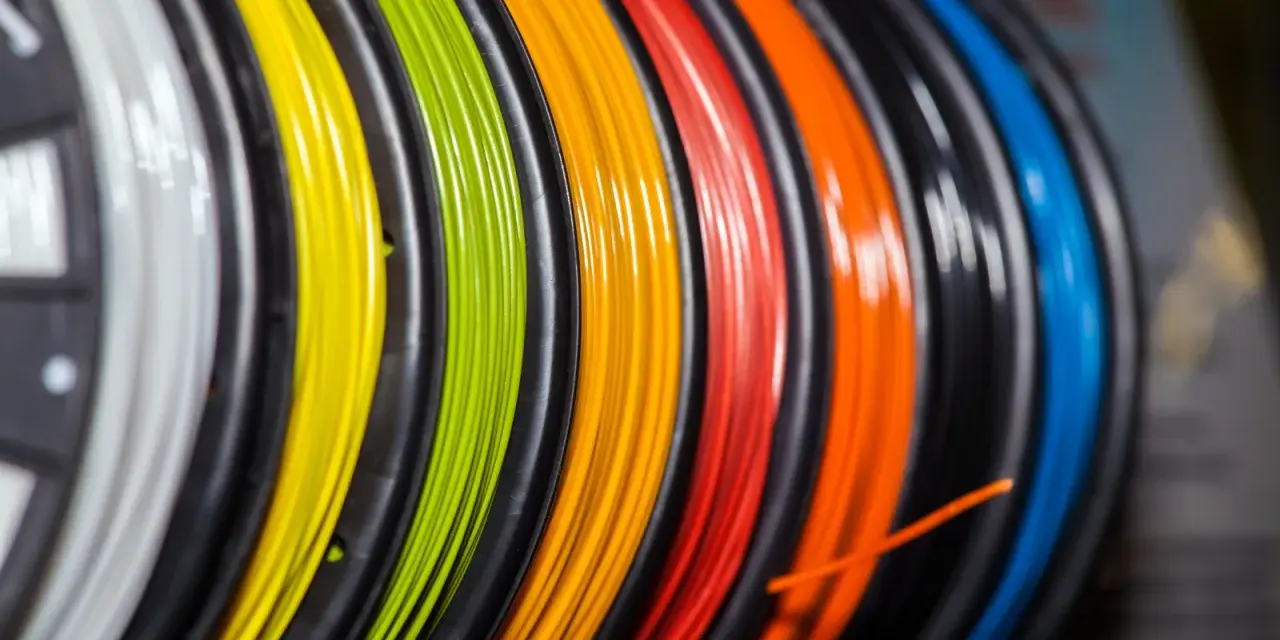
Filament jest tworzywem, z którego drukarka buduje model warstwa po warstwie
- Filament 3D to termoplastyczne tworzywo w postaci cienkiej żyłki nawiniętej na szpulę.
- Najpopularniejsze średnice to 1,75 mm oraz 2,85 mm, ale materiał musi pasować do konkretnej drukarki.
- PLA sprawdza się na start, PETG daje większą odporność, a ABS wymaga lepszej kontroli temperatury.
- Parametry na opakowaniu, takie jak temperatura dyszy i stołu, są ważniejsze niż sama nazwa materiału.
- Wilgoć może pogorszyć jakość wydruku, dlatego filament trzeba przechowywać w suchym, szczelnym pojemniku.
Czym dokładnie jest filament do drukarki 3D
Filament to materiał wejściowy do drukarek FDM i FFF, czyli urządzeń, które tworzą obiekty przez nakładanie kolejnych warstw roztopionego tworzywa. Wygląda jak długa, cienka żyłka plastiku nawinięta na szpulę. Mechanizm podający przesuwa ją do głowicy, gdzie zostaje podgrzana, wypływa przez dyszę i zastyga w zaplanowanym miejscu.
Najczęściej wykorzystuje się termoplasty. Są to tworzywa, które miękną pod wpływem temperatury, a po schłodzeniu ponownie twardnieją. Ten proces można powtarzać, choć wielokrotne przegrzewanie materiału może pogarszać jego właściwości. W praktyce filament jest dla drukarki tym, czym toner lub papier dla klasycznych urządzeń biurowych, czyli podstawowym materiałem eksploatacyjnym.
Najpopularniejsza średnica to 1,75 mm. W części większych lub starszych urządzeń stosuje się filament o średnicy 2,85 mm. Nie są to warianty zamienne, ponieważ układ podawania i dysza muszą być dopasowane do konkretnego rozmiaru.
Standardowa szpula ma zwykle 750 g albo 1 kg materiału. Masa gotowego modelu zależy jednak nie tylko od ilości filamentu, lecz także od jego wypełnienia, liczby obrysów, wysokości warstwy i ustawień w slicerze, czyli programie przygotowującym model do druku.
Jak filament zamienia się w gotowy przedmiot
Proces jest prosty w założeniu, ale wymaga dobrze dobranych parametrów. Slicer dzieli cyfrowy model na warstwy i wyznacza trasę ruchu głowicy. Drukarka pobiera filament ze szpuli, podgrzewa go do odpowiedniej temperatury i wypuszcza cienką strużkę przez dyszę.
W zależności od materiału temperatura dyszy wynosi zwykle około 180-260°C. Stół roboczy może być zimny, podgrzewany do około 50-80°C albo wymagać wyższych wartości. Konkretne ustawienia zawsze zależą od producenta filamentu, średnicy dyszy, wentylacji i konstrukcji drukarki.
Od czego zależy jakość wydruku
- Średnica filamentu wpływa na precyzję podawania tworzywa.
- Temperatura dyszy decyduje o płynności materiału i łączeniu warstw.
- Temperatura stołu pomaga utrzymać pierwszą warstwę i ogranicza odklejanie modelu.
- Chłodzenie poprawia szczegóły w PLA, ale przy niektórych materiałach może osłabiać warstwy.
- Wilgotność może powodować trzaski, pęcherzyki, nitkowanie i nierówną powierzchnię.
Własne testy zaczynam zwykle od ustawień zapisanych na etykiecie, a dopiero później zmieniam temperaturę o 5-10°C. To praktyczniejsze niż kopiowanie przypadkowych profili z internetu, ponieważ dwie szpule tego samego rodzaju mogą zachowywać się inaczej.
Najpopularniejsze rodzaje filamentu i ich zastosowanie
Nie istnieje jeden najlepszy filament. Materiał trzeba dobrać do tego, czy drukujemy dekorację, uchwyt, element obudowy, prototyp czy część narażoną na temperaturę. Poniższe zestawienie pomaga szybko ocenić najczęstsze opcje.
| Rodzaj | Najważniejsze cechy | Typowe zastosowanie | Trudność |
|---|---|---|---|
| PLA | Łatwy w druku, sztywny, dostępny w wielu kolorach | Modele, dekoracje, prototypy, elementy biurowe | Niska |
| PETG | Trwalszy i bardziej odporny na wilgoć niż PLA | Uchwyty, pojemniki, osłony, części użytkowe | Średnia |
| ABS | Odporność mechaniczna i cieplna, większy skurcz | Elementy techniczne, obudowy, części pracujące | Wyższa |
| TPU | Elastyczny i odporny na ścieranie | Nóżki, uszczelki, etui, elastyczne uchwyty | Średnia lub wysoka |
| Materiały z włóknem | Większa sztywność, ale również ścieranie dyszy | Funkcjonalne części wymagające stabilności | Wysoka |
PLA jest najlepszym punktem startowym
PLA topi się stosunkowo łatwo, ma niewielki skurcz i zazwyczaj nie wymaga zamkniętej komory roboczej. Dlatego dobrze nadaje się do pierwszych modeli, makiet, oznaczeń oraz akcesoriów do biura. Jego ograniczeniem jest mniejsza odporność na wysoką temperaturę. Ciemny przedmiot pozostawiony w nagrzanym samochodzie może się odkształcić.
PETG wybiera się do części użytkowych
PETG jest kompromisem między łatwością druku a większą odpornością mechaniczną. Dobrze sprawdza się przy uchwytach, pojemnikach i osłonach, które mają mieć kontakt z wilgocią. Materiał bywa jednak bardziej podatny na nitkowanie, więc trzeba staranniej ustawić retrakcję, czyli cofanie filamentu przed przejazdem głowicy.
ABS i materiały techniczne wymagają warunków
ABS może być dobrym wyborem do trwałych obudów i części pracujących, ale łatwiej się odkształca podczas stygnięcia. Pomaga zamknięta komora, stabilna temperatura oraz ograniczenie przeciągów. Do druku w domowym biurze nie wybierałbym go automatycznie, szczególnie gdy drukarka stoi blisko stanowiska pracy i nie ma odpowiedniej wentylacji.
Jak dobrać filament do konkretnego zadania
Najprościej zacząć od funkcji gotowego elementu. Jeżeli model ma przede wszystkim wyglądać dobrze, wybieram PLA. Gdy będzie ściskany, wyginany lub narażony na wilgoć, częściej sięgam po PETG. Do elementów elastycznych potrzebny jest TPU, a do wymagających części technicznych można rozważyć ABS, ASA, nylon albo filament wzmacniany włóknem.
| Potrzeba | Rozsądny wybór | Na co uważać |
|---|---|---|
| Łatwy i estetyczny prototyp | PLA | Niska odporność na wysoką temperaturę |
| Uchwyt lub element użytkowy | PETG | Nitkowanie i trudniejsze usuwanie podpór |
| Część pracująca w cieple | ABS, ASA lub materiał techniczny | Skurcz, zapach i potrzeba stabilnego środowiska |
| Elastyczna osłona lub nóżka | TPU | Wolniejsze podawanie i wymagająca kalibracja |
| Wysoka sztywność | PLA-CF lub PETG-CF | Włókna ścierają standardową dyszę |
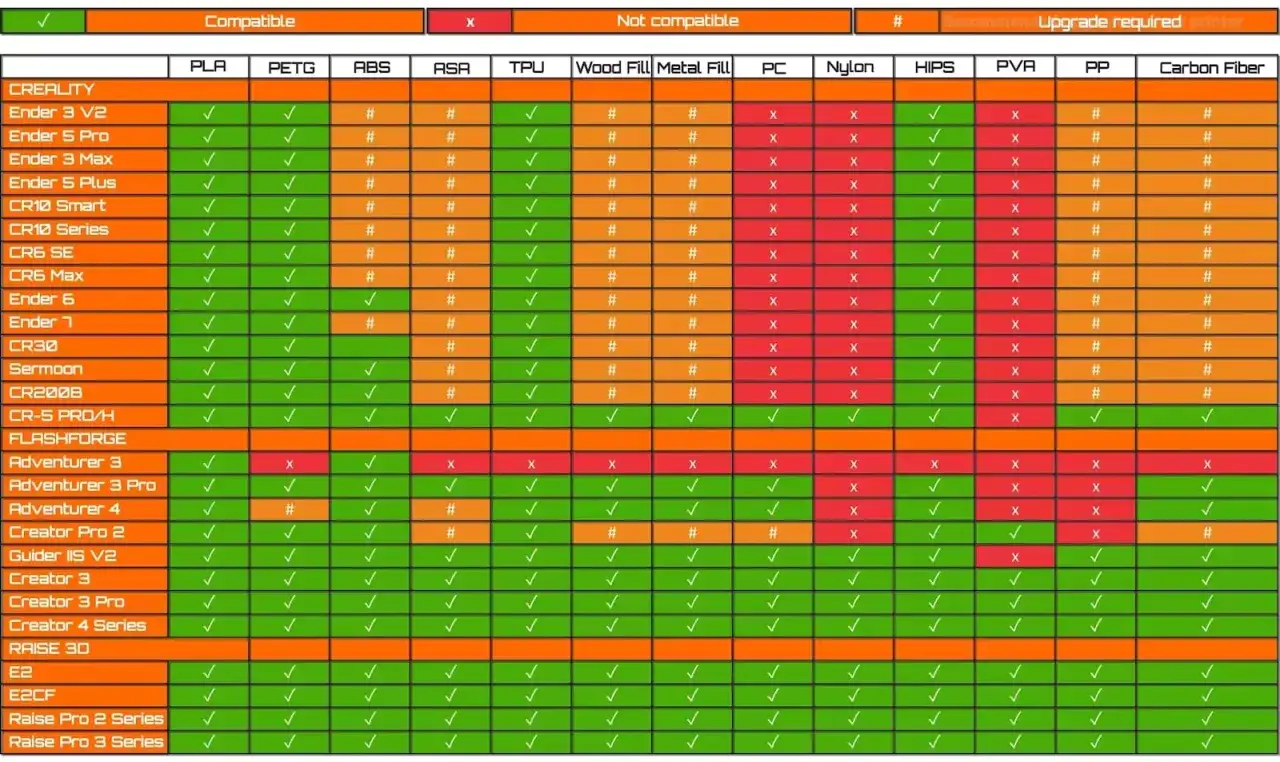
Sama etykieta „wzmocniony” nie oznacza, że materiał będzie lepszy w każdej sytuacji. Filament z włóknem węglowym może zwiększyć sztywność, ale często staje się bardziej kruchy i wymaga hartowanej dyszy. Przed zakupem sprawdzam więc nie tylko wytrzymałość, lecz także kompatybilność z drukarką i koszt dodatkowego osprzętu.
Warto też pamiętać o orientacji modelu. Ten sam element może być mocny w jednej osi i znacznie słabszy w innej, ponieważ warstwy łączą się inaczej niż materiał w pełnym, jednolitym odlewie. Przy częściach obciążonych mechanicznie ustawienie modelu bywa równie ważne jak wybór tworzywa.
Wilgoć, przechowywanie i typowe błędy
Wiele filamentów chłonie wilgoć z powietrza. Dotyczy to szczególnie PETG, TPU, nylonu i materiałów kompozytowych. Mokra szpula może wydawać podczas druku charakterystyczne trzaski, a na powierzchni modelu pojawiają się pęcherzyki, matowe fragmenty lub nieregularne nitki.
Najbezpieczniej przechowywać filament w szczelnym pojemniku z pochłaniaczem wilgoci. Jeżeli materiał długo leżał otwarty, pomocne może być suszenie w suszarce do filamentu lub urządzeniu o kontrolowanej temperaturze. Zwykły piekarnik nie zawsze jest dobrym rozwiązaniem, bo jego rzeczywista temperatura może znacząco różnić się od wskazania.
Przeczytaj również: Druk 3D części samochodowych - Kiedy to ma sens?
Błędy, które zdarzają się najczęściej
- Używanie filamentu o niewłaściwej średnicy.
- Ustawianie temperatury bez sprawdzenia zaleceń producenta.
- Drukowanie z mokrej szpuli i szukanie problemu w slicerze.
- Stosowanie zbyt dużej prędkości przy TPU lub materiałach technicznych.
- Używanie zwykłej mosiężnej dyszy do filamentu z włóknem węglowym.
- Przechowywanie otwartej szpuli na półce przez wiele miesięcy.
W zastosowaniach biurowych dochodzi jeszcze kwestia emisji i komfortu pracy. PLA zwykle jest najwygodniejszy w codziennym użytkowaniu, natomiast przy ABS i niektórych tworzywach technicznych potrzebna jest dobra wentylacja oraz rozsądne odsunięcie drukarki od ludzi.
Ile kosztuje filament i gdzie naprawdę widać różnicę
Cena kilograma filamentu PLA lub PETG często mieści się w przedziale 60-140 zł, zależnie od marki, koloru i jakości kontroli średnicy. Materiały techniczne, elastyczne oraz wzmacniane mogą kosztować około 150-300 zł za kilogram lub więcej.
Tańsza szpula nie zawsze oznacza oszczędność. Jeżeli średnica jest niestabilna, materiał może być podawany nierówno, a liczba nieudanych wydruków szybko przewyższy różnicę w cenie. Przy elementach do pracy, prototypach i krótkich seriach bardziej opłaca się kupić materiał o powtarzalnych parametrach niż ryzykować przestój drukarki.
Przy pierwszych projektach nie kupowałbym od razu kilku egzotycznych tworzyw. Rozsądny zestaw startowy to jedna szpula PLA, później PETG, a dopiero po poznaniu możliwości drukarki materiały elastyczne lub techniczne. Taki sposób ogranicza koszty i pozwala szybciej zrozumieć, które parametry faktycznie wpływają na rezultat.
Dobry filament zaczyna się od właściwego dopasowania
Filament nie jest po prostu kolorowym plastikiem. To materiał, którego temperatura, wilgotność, elastyczność i skurcz bezpośrednio wpływają na działanie drukarki oraz trwałość gotowego przedmiotu. Najbezpieczniej dopasować go do zadania, sprawdzić zalecenia producenta i wykonać mały test przed rozpoczęciem większego wydruku.
Jeżeli dopiero zaczynam przygodę z drukiem 3D, wybieram PLA i uczę się kalibracji na prostych modelach. Gdy projekt ma pracować, być odporny na wilgoć albo znosić wyższą temperaturę, przechodzę na PETG lub materiał techniczny. Taka kolejność daje mniej rozczarowań i pozwala wykorzystać filament zgodnie z jego rzeczywistymi możliwościami.